
Pourquoi les lames de cisaillement en carbure sont essentielles pour le traitement de l'acier GO à haute teneur en silicium
L'acier électrique à grains orientés constitue l'épine dorsale de la fabrication des noyaux de transformateurs, et aucune nuance n'est plus exigeante que l'acier à grains orientés à haute teneur en silicium. Ses propriétés magnétiques supérieures ont un prix : la même teneur en silicium qui réduit les pertes dans le noyau rend le matériau abrasif, dur et difficile à cisailler. Les lames de cisaillement en carbure sont devenues la norme de l’industrie précisément pour cette raison. Ils offrent la résistance à l'usure, la stabilité des bords et la précision de coupe qu'exige l'acier à grains orientés à haute teneur en silicium, protégeant à la fois la qualité du produit et l'économie de production.
Comprendre l'acier à grains orientés à haute teneur en silicium
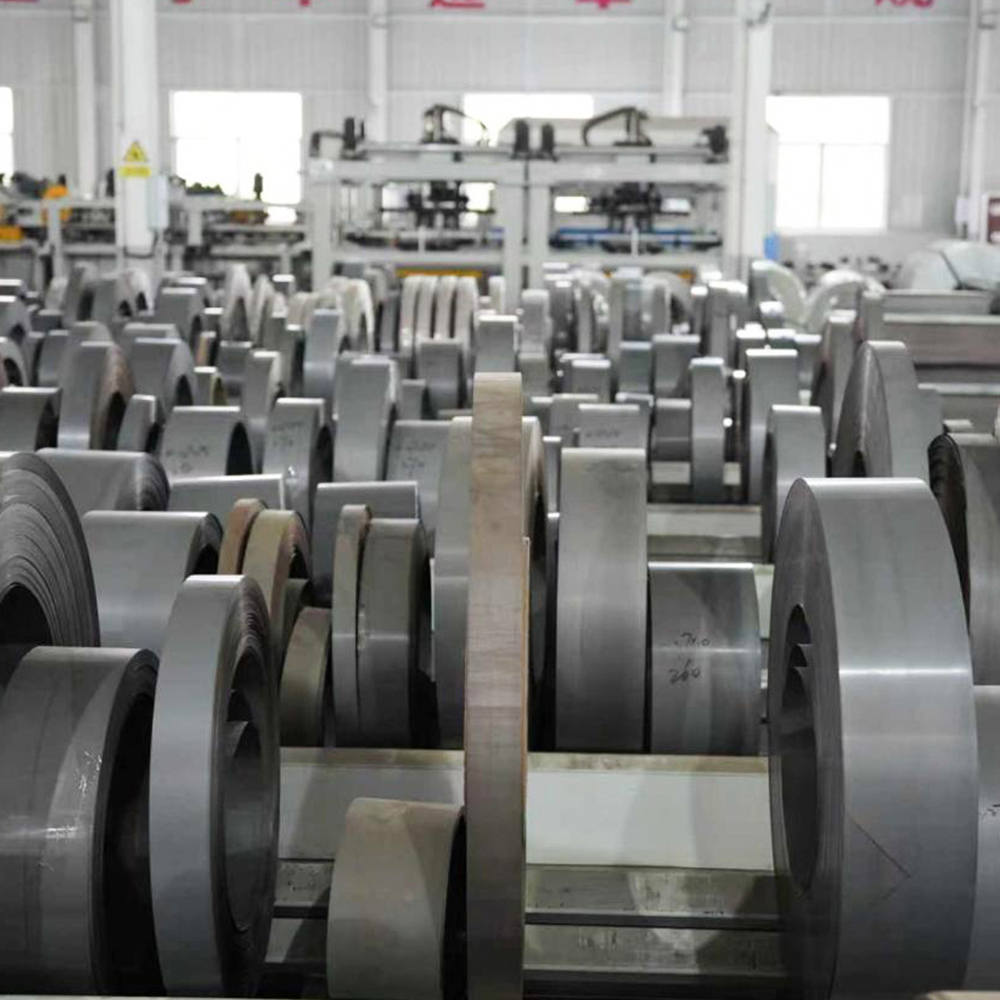
L'acier à grains orientés à haute teneur en silicium, également connu sous le nom d'acier électrique à grains orientés, contient généralement 2,9 % à 3,5 % en poids de silicium. L'ajout de silicium augmente la résistivité électrique, ce qui réduit considérablement les pertes par courants de Foucault dans les noyaux des transformateurs. Un processus contrôlé de laminage et de recuit produit une texture Goss, alignant les grains de cristal dans le sens du laminage pour optimiser la conduction du flux magnétique.
Les fabricants de transformateurs s'appuient sur ce matériau pour construire des noyaux qui minimisent les pertes à vide et fonctionnent de manière fiable à des densités de flux élevées. Il est largement utilisé dans les transformateurs de puissance, les transformateurs de distribution et les stators de grands générateurs, où l'efficacité magnétique se traduit directement par des économies opérationnelles. Cependant, les mêmes caractéristiques métallurgiques qui rendent cet acier magnétiquement efficace créent également de sérieux défis pour les outils de coupe.
Le compromis : Une teneur plus élevée en silicium améliore les performances magnétiques mais augmente la dureté et la fragilité, rendant l'acier beaucoup plus difficile à cisailler que l'acier conventionnel à faible teneur en carbone.
Pourquoi les lames standard ont du mal avec l'acier au silicium
Les lames de cisaillement conventionnelles, généralement fabriquées à partir d'acier rapide ou d'acier à outils, s'usent rapidement lors du traitement d'acier à grains orientés à haute teneur en silicium. Trois facteurs accélèrent la dégradation des pales :
- Revêtement d'oxyde abrasif : Le revêtement isolant appliqué sur la surface en acier est très abrasif et agit comme du papier de verre sur le bord de la lame.
- Écrouissage : Le processus de cisaillement lui-même durcit la zone coupée, rendant les coupes ultérieures progressivement plus difficiles.
- Dureté élevée du matériau : Avec des valeurs de dureté bien supérieures à l'acier au carbone ordinaire, l'acier au silicium provoque un arrondi plus rapide des bords et des micro-écailles.
À mesure que la lame s’émousse, elle ne peut pas fracturer proprement le matériau. Au lieu de cela, il étire puis déchire la feuille, créant des bavures prononcées le long du bord coupé. C’est là que les lames de cisaillement en carbure changent la rentabilité et la qualité de l’ensemble du processus.
| Facteur de performance | Lame en acier rapide | Lame de cisaillement en carbure |
|---|---|---|
| Dureté | 63 à 67 HRC | 85 à 94 HRA |
| Résistance à l'usure | Modéré | Excellent |
| Stabilité des bords | Foire | Supérieure |
| Intervalle de réaffûtage | Court | 3 à 5 fois plus longtemps |
| Contrôle des bavures | Se dégrade rapidement | Cohérent |
Les principaux avantages des lames de cisaillement en carbure
Les lames en carbure de tungstène combinent une dureté extrême avec une ténacité suffisante pour supporter des forces de cisaillement à fort impact. La matrice en carbure cémenté offre plusieurs avantages spécifiques pour le traitement des aciers à grains orientés à haute teneur en silicium :
- Durée de vie prolongée entre les rebroyés
- Géométrie des bords cohérente sur les longues séries de production
- Fracture nette avec un minimum de bavures et de microfissures
- Des vitesses de cisaillement plus élevées sans génération de chaleur excessive
Contrairement à l'acier à outils, qui se ramollit à des températures élevées, le carbure conserve sa dureté sous des charges thermiques et mécaniques exigeantes. Bien que le coût d’achat initial d’une lame en carbure dépasse celui d’une lame en acier rapide, le coût par coupe est nettement inférieur. Moins de changements de lame signifie moins de temps d'arrêt, moins de rebuts et une réduction des coûts de main-d'œuvre pour le remplacement des outils.
Comment la qualité de coupe affecte les performances du noyau du transformateur
La hauteur des bavures et la qualité des bords déterminent directement si un noyau de transformateur atteindra ses objectifs de perte magnétique. Des bavures excessives créent un contact électrique entre les tôles adjacentes, permettant aux courants interlaminaires de circuler et augmentant les pertes par courants de Foucault. Les lames en carbure produisent une face de cisaillement nette et carrée, maintenant la hauteur des bavures en dessous des seuils acceptables et préservant l'isolation entre les stratifications.
Les feuilles découpées avec précision améliorent également le facteur d'empilage. Les bords lisses et plats permettent aux laminages de s'emboîter étroitement, augmentant ainsi la surface transversale effective du noyau et réduisant le nombre de feuilles nécessaires pour atteindre une section transversale de flux cible.
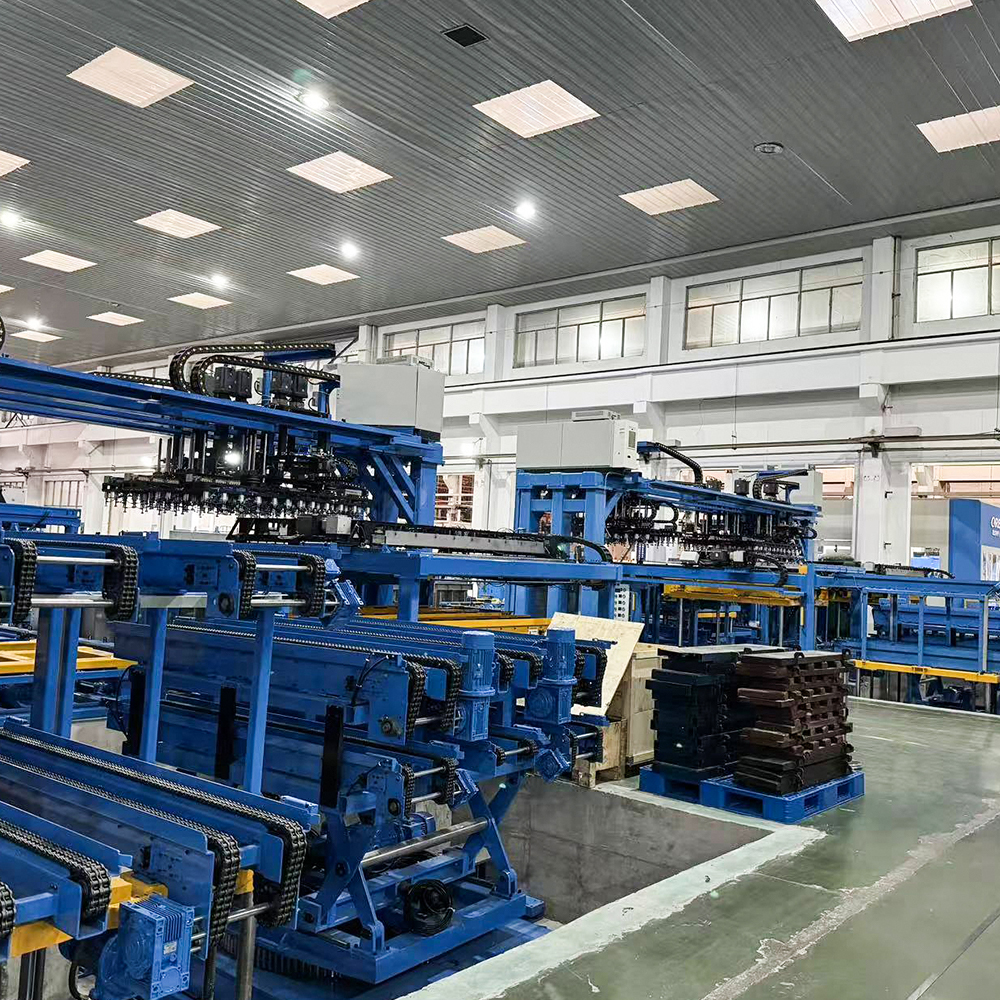
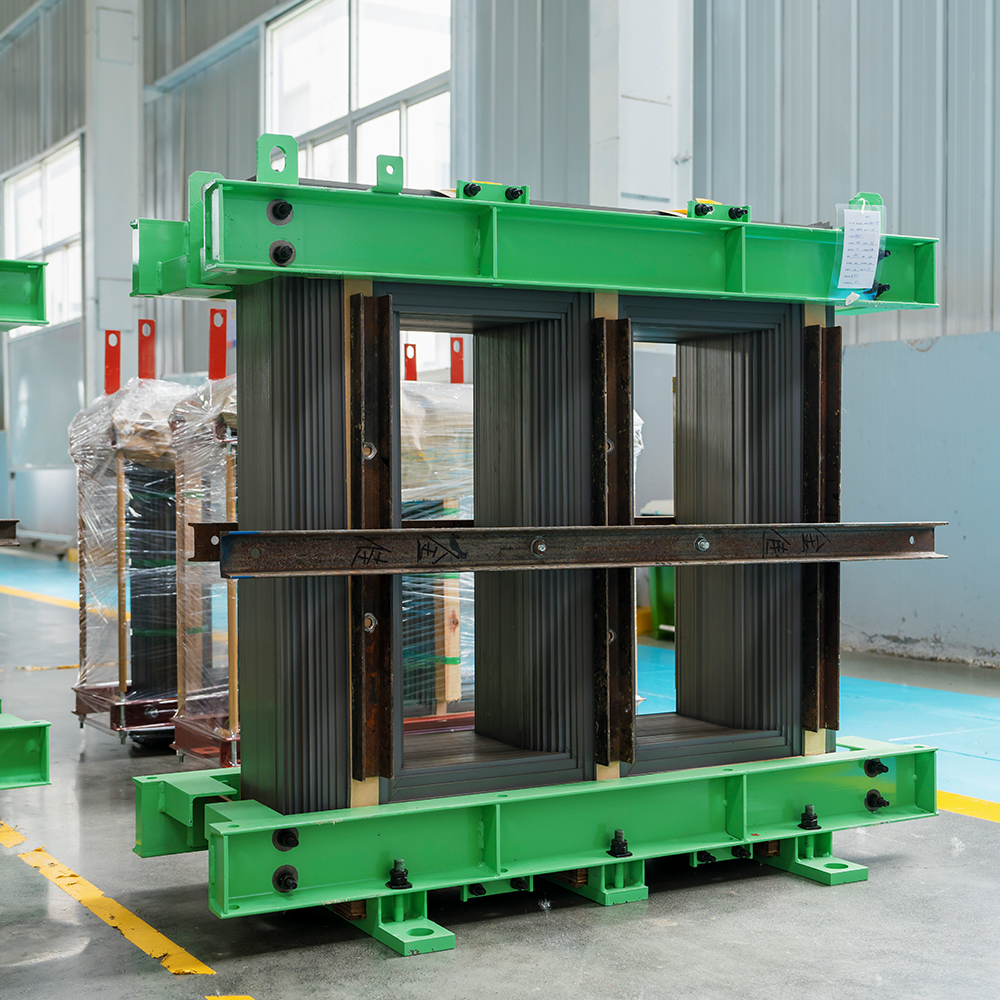
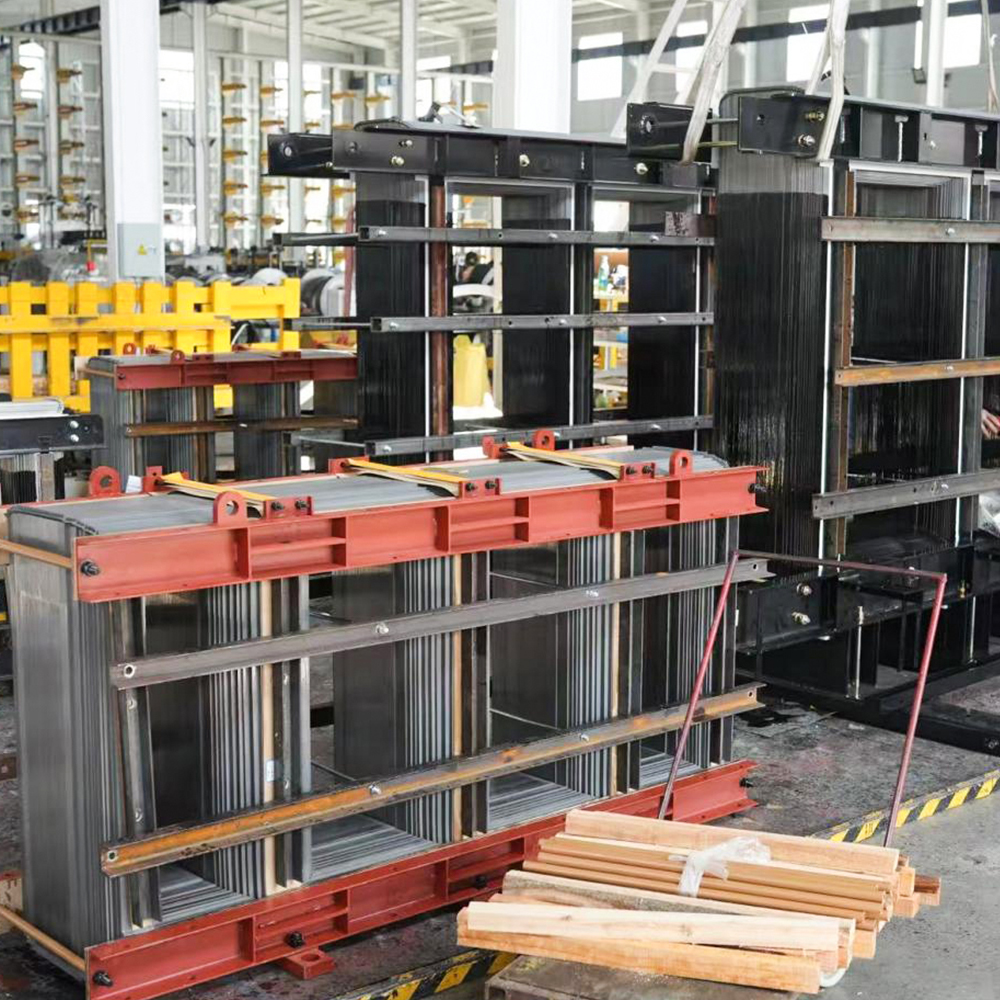
 Ligne de production automatique d'empilage de noyaux de transformateur en ligne ZXD-440 Cette ligne se connecte directement à la ligne de cisaille transversale, permettant le cisaillement et l'empilage simultanés sans manipulation manuelle. Il garantit une précision dimensionnelle constante sur l’ensemble des laminages, ce qui est essentiel pour les opérations d’empilage automatique en aval. Voir le produit →
Les équipements en aval, tels que les lignes automatiques d’empilage de noyaux, dépendent de la cohérence dimensionnelle des feuilles entrantes. Une lame qui dérive ne serait-ce que de quelques microns crée des erreurs d'empilement progressives qui se multiplient sur des milliers de stratifications.
Lames en carbure dans les lignes modernes de coupe à longueur en acier au silicium
Le traitement contemporain de l'acier au silicium repose sur des lignes de coupe à longueur à grande vitesse qui intègrent le déroulement, le nivellement, le cisaillage et l'empilage en un seul flux continu. Ces lignes fonctionnent à haut débit et tout changement de lame entraîne des temps d'arrêt. Les lames de cisaillement en carbure réduisent les arrêts de maintenance et maintiennent la précision stable, ce qui les rend essentielles pour les environnements de production automatisés.
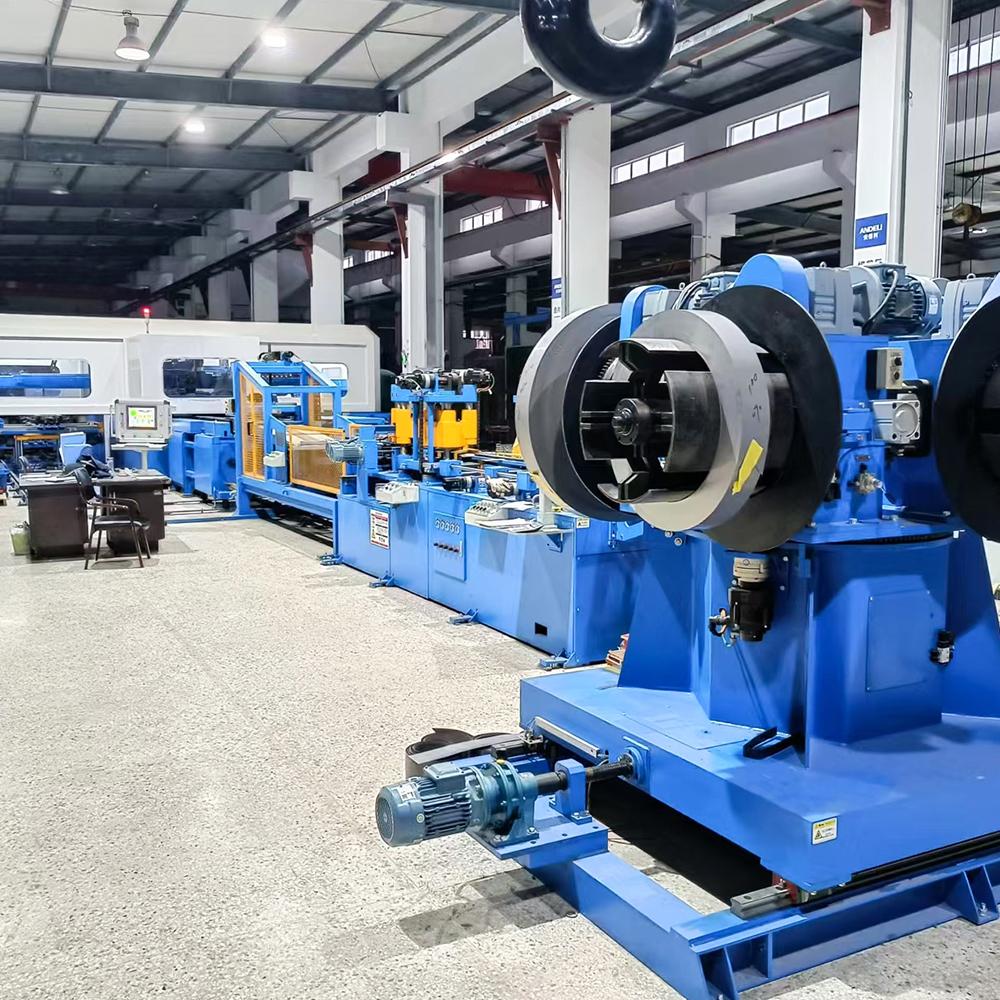
Des fabricants tels que Jiangsu Jingtianxia Electric Technology, un fournisseur de lignes de coupe à longueur en acier au silicium , conçoivent leurs stations de cisaillage en fonction des capacités des outils en carbure. La ligne de coupe à longueur d'acier au silicium HJDZ440, par exemple, est conçue pour maintenir des tolérances dimensionnelles serrées sur de longs lots, précisément les conditions de fonctionnement dans lesquelles les lames en carbure excellent.
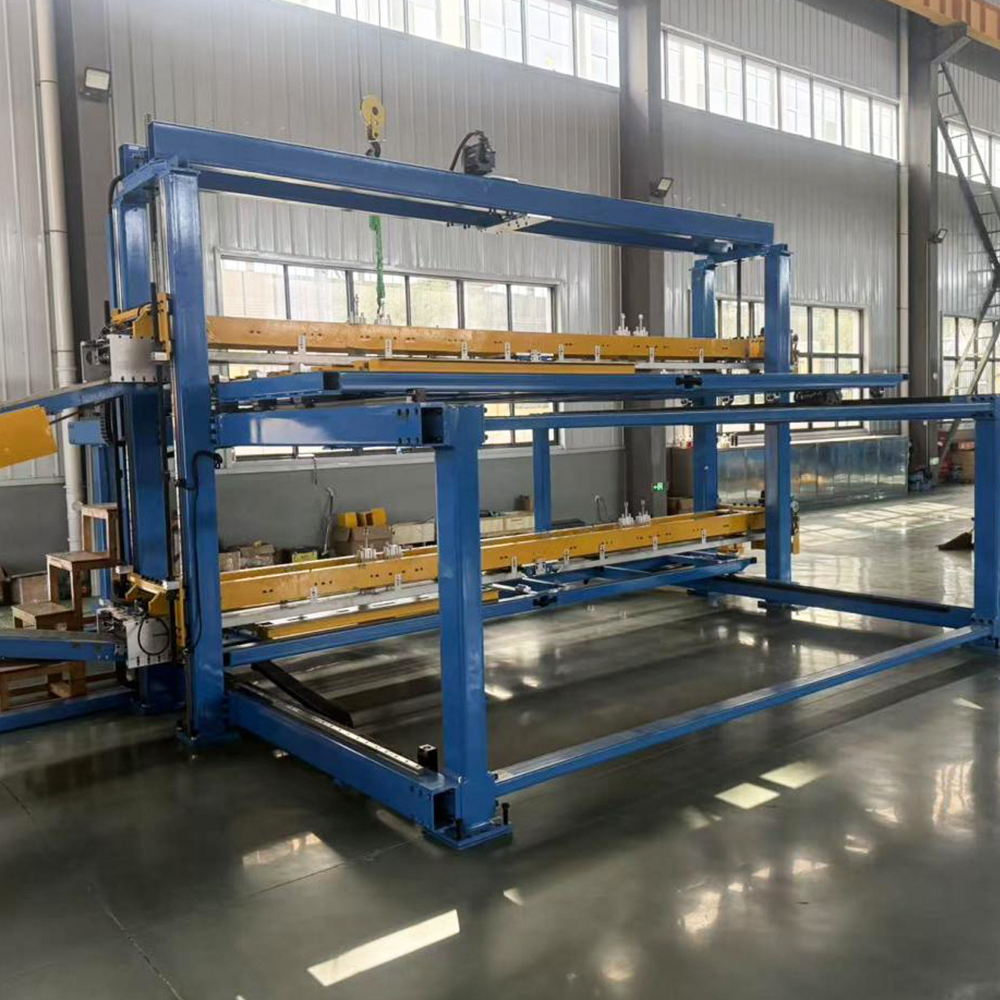 Ligne de coupe à longueur en acier au silicium HJ-DZ-440 Ligne de cisaillement de haute précision avec servocommande Siemens et outils en carbure, atteignant une précision de coupe de ± 0,2 mm. Il prend en charge l'empilage hors ligne et en ligne, ce qui le rend adapté à la production de lots longs où la qualité des bords et la répétabilité sont essentielles. Voir le produit →
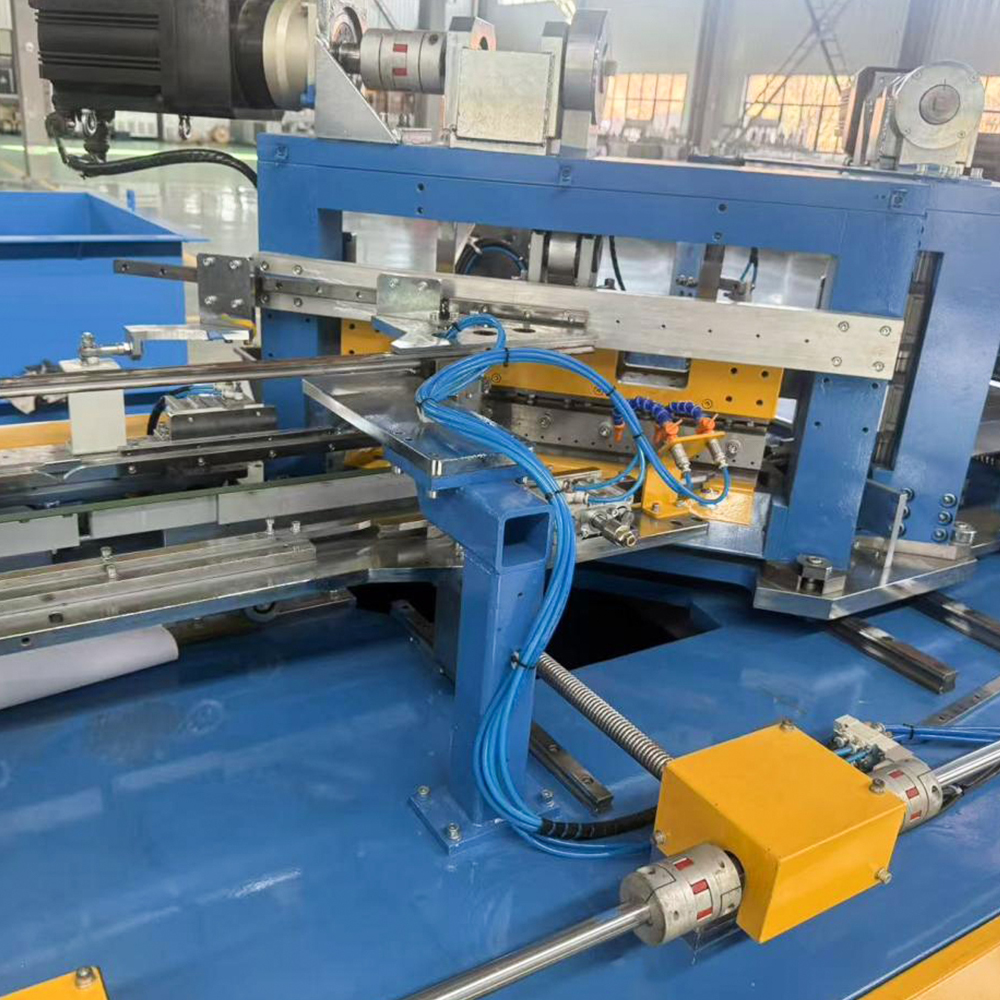
Pour les opérations avec des largeurs de bande plus étroites ou des plages de calibres plus légères, la ligne de cisaillement en acier au silicium HJDZ300 met le même accent sur la qualité des bords et la répétabilité, en s'appuyant là encore sur des lames de cisaillement en carbure pour fournir des résultats cohérents.
 Ligne de cisaillement en acier au silicium HJ-DZ-300 Ligne de cisaille compacte conçue pour les petits et moyens fabricants de transformateurs, largeurs de traitement jusqu'à 300 mm. Il offre la même précision que les modèles plus grands, avec une précision servocommandée et un faible bruit, idéal pour la production multi-variétés en petits lots. Voir le produit →
Sélection de la bonne nuance de carbure et de la bonne géométrie
Toutes les lames en carbure ne fonctionnent pas de la même manière. Le traitement efficace de l'acier à grains orientés à haute teneur en silicium dépend de l'adaptation de la nuance et de la géométrie aux paramètres spécifiques de la ligne.
Nuance carbure
Une teneur plus élevée en cobalt augmente la ténacité mais réduit la dureté ; une teneur plus faible en cobalt améliore la résistance à l'usure mais augmente la fragilité. La plupart des applications de cisaillement de l'acier au silicium utilisent des nuances avec une teneur en cobalt comprise entre 6 % et 15 %, équilibrant la résistance aux chocs et la durée de vie des bords.
Géométrie de la lame
- Les angles de coupe et de dépouille contrôlent la répartition des contraintes pendant le cisaillement.
- Un tranchant stable avec un rayon d'affûtage contrôlé empêche l'écaillage au premier contact.
- Un jeu arrière suffisant réduit la friction entre la lame et la feuille dénudée.
Maximiser la durée de vie de la lame grâce à la maintenance
Une inspection régulière et un réaffûtage rapide maintiennent les lames de cisaillement en carbure dans un état optimal. Les lames doivent être réaffûtées avant que la rupture des bords ne devienne visible, car les micro-écailles cachées accélèrent les dommages supplémentaires. Un équipement de meulage de précision et des opérateurs qualifiés sont essentiels pour recréer la géométrie de coupe originale sans introduire de brûlures de meulage.
La lubrification et le couple de serrage influencent également la stabilité de la lame. Les opérateurs doivent donc suivre les spécifications du fabricant de la machine pour chaque ligne de cisaillement. Garder un jeu de lames de rechange à portée de main réduit les temps d'arrêt d'urgence et fait du réaffûtage programmé une partie courante de la planification de la production.
Foire aux questions
Q1 : À quelle fréquence les lames de cisaillement en carbure doivent-elles être réaffûtées ?
L'intervalle de réaffûtage dépend de la qualité du matériau, de l'épaisseur de la bande, de la vitesse de cisaillement et de la qualité de la lame. Pour l'acier à grains orientés à haute teneur en silicium dans des conditions de production normales, les lames en carbure durent généralement trois à cinq fois plus longtemps que les lames en acier rapide, avec des intervalles allant généralement de plusieurs semaines à plusieurs mois de fonctionnement continu.
Q2 : Les lames en carbure peuvent-elles gérer toutes les qualités d'acier au silicium ?
Oui, avec une sélection de qualité et une géométrie de bord appropriées, les lames en carbure peuvent cisailler les aciers électriques à grains orientés, à haute teneur en silicium et même semi-finis. Cependant, la qualité de carbure optimale peut varier en fonction de la dureté spécifique du matériau et du type de revêtement.
Q3 : Pourquoi des bavures apparaissent-elles même avec des lames en carbure ?
La formation de bavures peut se produire lorsque le jeu de la lame est incorrect, que le protège-lame est usé ou que le support de feuille est mal aligné. Les lames en carbure réduisent la fréquence des bavures mais ne peuvent pas compenser le désalignement mécanique de la cisaille. L’entretien courant de l’ensemble de la station de cisaillement reste vital.
Le traitement de l'acier à grains orientés à haute teneur en silicium ne laisse aucune place aux compromis. Les performances magnétiques exceptionnelles du matériau imposent des exigences extraordinaires aux outils de coupe, et seules les lames de cisaille en carbure offrent systématiquement la stabilité des bords, la résistance à l'usure et la coupe sans bavures requises par la fabrication moderne des noyaux de transformateur. L'évolution de équipement de traitement intelligent amélioré continue de renforcer cette approche axée sur la précision, et pour les fabricants qui envisagent la production automatisée de noyaux, le choix du matériau de la lame n'est pas une décision mineure concernant les consommables mais un facteur stratégique qui détermine la qualité du noyau, la disponibilité de la production et les coûts d'exploitation à long terme.
-
Mobile
+86-18351152766
-
E-mail
479279940@qq.com
-
Adresse
Parc n°3, village de Jiangcun, ville de Liangxu, district de Jiangyan, ville de Taizhou, province du Jiangsu, Chine


Droits d'auteur © Jiangsu Jingtianxia Electric Technology Co., Ltd. Tous droits réservés.Spécialisé dans la fabrication de noyaux de transformateurs